zixun
山东茂隆新材料科技有限公司 2026-09-17 1573
今天小编来和大家聊一聊PVC土工膜焊接工艺的优缺点,下面一起来看看吧。
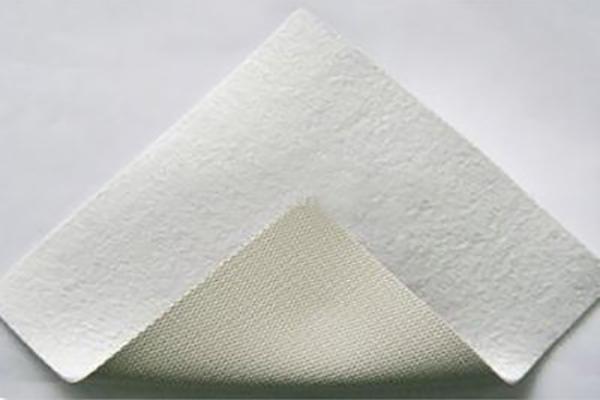
PVC土工膜采用热楔型双缝自动焊接机进行焊接。该机器由一个楔状的发热体组成,它会自动在两片欲焊接的土工膜中间行走,并加热融化它们的表面。随后,通过轧辊的压力,两片土工膜就会被焊接在一起。
优点:
1、焊接工艺成熟,可以生产出高质量的产品。
2、焊接速度快,生产效率高。
3、焊接后的产品表面质量好,不易出现裂纹。
4、适用于各种不同类型的PVC土工膜。
缺点:
1、焊接过程中可能产生热量和气体,对产品的表面质量产生一定的影响。
2、焊接时需要注意焊接头的质量和位置,否则可能会影响焊接效果。
3、焊接后的产品可能需要进行后处理,如清洗和涂覆等,以确保其质量和性能。
选择合适的焊接工艺需要综合考虑产品的生产需求、产品类型、焊接技术和成本等因素。
焊接法是一种常见的PVC土工膜拼接方法,广泛应用于工程中。在进行PVC土工膜焊接接缝的时候,需要搭接长度为80-100mm。在进行焊接之前,需要清理搭接区域周围大约200mm的膜面,可以使用湿抹布擦拭,将灰尘和污物清除干净。焊接温度和焊接行走速度可以进行调节和控制,最高温度可达到300℃,最大行走速度为4.0m/min。根据施工现场的环境温度和膜的厚度,通过试验得知,焊接温度可以控制在大约250℃左右,行走速度可以控制在0.8-1.2m/min。
施工的难点和重点是根据当天的温度、湿度、通风状况和PVC膜的熔点范围来调节焊接机器的温度和爬行速度。PVC膜的焊接熔点为175℃,在一般情况下,焊机的温度会随着外界温度的变化而调整,当外界温度较高时,焊机的温度需要降低,而爬行速度可以适当加快;在野外施工时,如果风力较大,则需要将机器的温度调高适度。由于PVC膜的熔点范围较窄,温度的控制比较困难,如果温度过高,容易产生碳化和烧焦现象;如果温度过低,则焊接效果不牢固,容易剥离。在工程应用过程中,每天在进行焊接之前都需要进行温度调试和焊接试验,确定当天的焊接温度和爬行速度,并在确定后不再进行调整;同时,焊接试样也需要确保充分焊接,焊缝清晰透明,无夹渣,无白色气泡漏点,不出现焊接过度的熔点或焊缝跑边等粘接不良现象。
PVC土工膜焊接完成后,需要等待约12小时左右进行强度恢复。在此期间,不能立即进行强度测试。待一定时间过去,强度回复提升后,可以对焊缝的焊接性能进行测试。然后修复任何漏焊或焊接不良的地方。
PVC土工膜焊接法缺点:
1、焊接法的质量受多种因素影响,如膜的厚度、气温、风力、湿度、电压、垫层平整度、压力和行进速度等。因此,焊接质量不稳定。最初使用的是热楔式自动爬行焊机,在室内试焊时,保持在大约180℃的温度下可以保证焊接质量。然而,在实际现场焊接时,受到室外温度变化和风的影响,很难控制焊机在一个特定的温度范围内。因此,焊接人员必须随时调整焊机的温度,导致工作紧张同时膜很薄,焊缝均匀性很差,常常出现焊漏或者焊焦的问题。几乎每延米都存在问题。这样的焊接质量是不合格的。
2、在焊接过程中应避免停顿,因为停顿可能导致焊接质量不均。
3、焊接宽度过小,很难确保其强度和止水效果。
4、对施工人员的技术要求非常高。
Demand feedback